Hangi Tezgâhlar Kontrol Edilir?
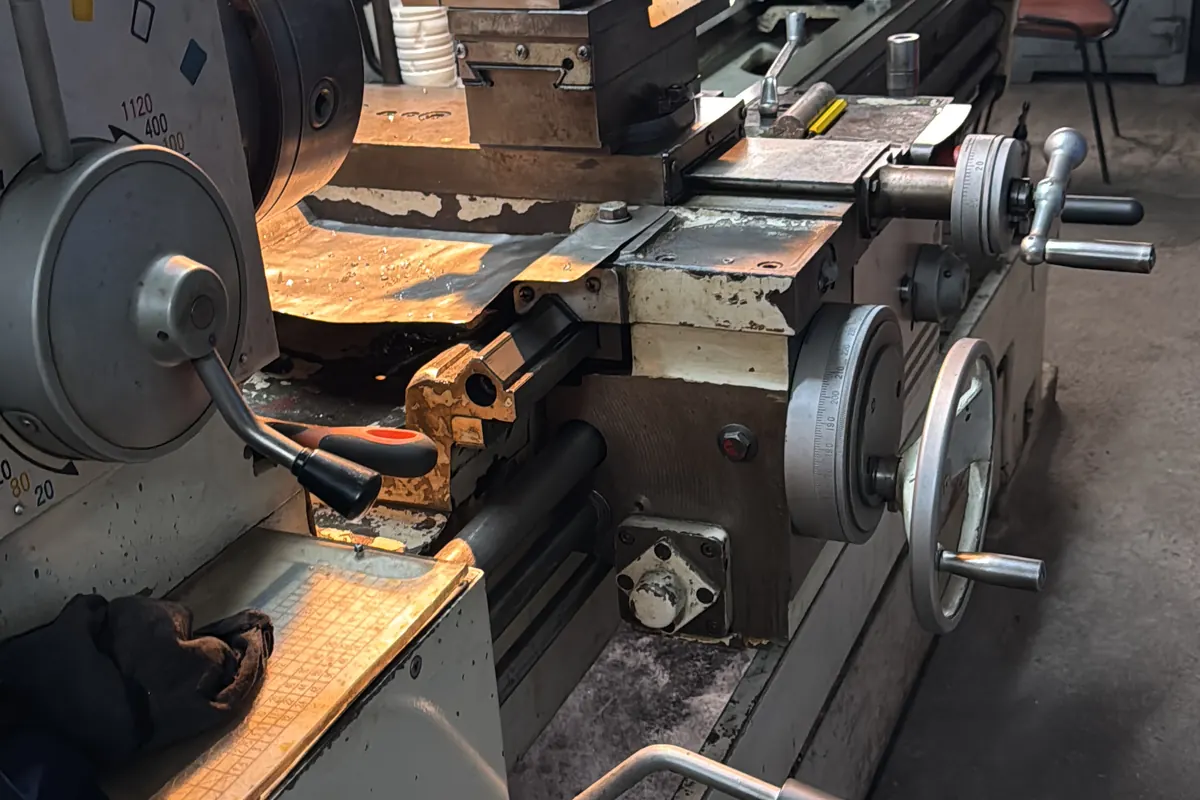
Pres, abkant, giyotin makas, torna, freze, işleme merkezi, testere, taşlama ve ağaç işleme makinesi gibi tezgâhlar yılda en az bir kez kontrol edilir. Kontrolün odağında koruyucular, emniyet donanımları ve acil durdurma sistemleri vardır.
Tezgâh Kontrolünü Düzenleyen Yönetmelikler
- İş Ekipmanlarının Kullanımında Sağlık ve Güvenlik Şartları Yönetmeliği (RG 25.04.2013/28628), EK-III: 23.12.2025 tarihli ve 33116 sayılı Resmî Gazete'de yayımlanan değişiklikle yenilenmiş hali
- Makine Emniyeti Yönetmeliği (imalat ve piyasaya arz aşaması)
Tezgâh Türüne Göre Periyot ve Standart
| Ekipman | Azami periyot | Kontrol kriteri (standart / mevzuat) |
|---|---|---|
| Mekanik presler | 1 yıl | TS EN ISO 16092-1 |
| Hidrolik presler | 1 yıl | TS EN ISO 16092-3 |
| Hidrolik abkant presler | 1 yıl | TS EN 12622+A1 |
| Pnömatik presler | 1 yıl | TS EN 16092-1, TS EN 16092-4 |
| Torna tezgahları | 1 yıl | TS EN ISO 23125 |
| Ağaç işleme tezgahları | 1 yıl | TS EN 847-3 |
| Freze tezgahları | 1 yıl | TS EN 16090-1 |
| Soğuk metal testereleri | 1 yıl | TS EN ISO 16093 |
| Hareketsiz taşlama makineleri | 1 yıl | TS EN ISO 16089 |
| Şerit testere (ağaç işleme makinaları) | 1 yıl | TS EN 1807-2 |
| İşleme merkezleri | 1 yıl | TS EN 16090-1 |
| Şerit testere (gıda işleme makineleri) | 1 yıl | TS EN 12268 |
| Delme makinaları | 1 yıl | TS EN 12717+A1 |
| Giyotin makaslar | 1 yıl | TS EN 13985+A1 |
| Transfer tipi ve özel amaçlı tezgâhlar | 1 yıl | TS EN 16090-1 |
Süreler, ilgili standartta süre belirtilmemişse uygulanan azami sürelerdir; standardın öngördüğü süreler saklıdır. Ortam koşulları, kullanım sıklığı, ekipmanın yaşı, kaza veya revizyon geçmişi gibi etkenlere göre yapılan risk değerlendirmesiyle sıklık artırılabilir (EK-III 1.10).
Tabloda ya da standartta yer almayan bir makine, imalatçının öngördüğü aralıkta kontrol edilir; imalatçı da aralık vermemişse risk değerlendirmesiyle belirlenen aralık uygulanır ve bu aralık tablodaki azami süreyi aşamaz (EK-III 1.4). Yıllık kontrolün dışında şu hallerde de kontrol yapılır (Yönetmelik md. 7):
- Güvenliği kurulum ve montaja bağlı ekipmanda, kurulumdan sonra ve ilk kullanımdan önce
- Önemli bakım ve onarımlardan sonra
- Seyyar olmayan ekipmanın her yer değişikliğinde
- Kaza, doğal olay, çalışma şeklinde değişiklik veya uzun süre kullanılmama gibi güvenliği bozabilecek durumlardan sonra
Tezgâhın Başında Neye Bakıyoruz?
- Sabit ve hareketli koruyucular, kilitleme düzenleri
- Işık perdeleri, iki el kumandası, emniyet rölesi ve durma süresi
- Acil durdurma butonları ve devre bütünlüğü
- Elektrik donanımı ve topraklama
- Uyarı işaretleri, talimatlar ve kullanım kılavuzu
Bu kontrolü makine, mekatronik, metalürji ve malzeme ile imalat mühendisleri yapabilir. Makine veya metal eğitimi mezunu teknik öğretmenler ve makine tekniker/yüksek teknikerleri de yetkilidir (EK-III 2.4.1).
Kontrol Raporunda Neler Yazar?
Raporun bölümleri EK-III madde 1.7'de sayılmıştır: genel bilgiler ve kontrol metodu, ekipman etiket ve tespit bilgileri, test değerleri, kullanılan ölçüm aletleri ve kalibrasyonları, muayene kriterleri, kusur açıklamaları, sonuç ve kanaat. Onayı, EKİPNET'e kayıtlı ve periyodik kontrol yetkisi bulunan kişi verir; onaylanmamış rapor geçerli değildir.
- Sonuç ve kanaat bölümünde ekipmanın kullanılabileceği veya uygunsuzluk giderilene kadar kullanılamayacağı açıkça yazılır.
- Uygunsuz çıkan tezgâh düzeltilene kadar çalıştırılmaz ve işveren üzerine görünür bir işaret koyar. Düzeltme yapılınca ikinci kontrolle yeni rapor düzenlenir.
- Bakanlığın rapor formatı ve kriteri yayımlanmış ekipmanlarda kusurlar hafif/ağır olarak derecelendirilir. Hafif kusurlar bir sonraki kontrol başlangıç tarihine kadar giderilmezse ağır kusur sayılır.
- Raporlar ekipman kullanıldığı sürece saklanır.
Raporlarımızı sahada kendi geliştirdiğimiz F'OPS uygulamasıyla hazırlıyoruz. Periyodik kontrol hizmetlerinde TS EN ISO/IEC 17020 akreditasyonlu çözüm ortaklarımızla destek olmaktayız.
Teknik kontrol: M. Abdullah Parlak, Makina Mühendisi